本文位置:干部人事档案工作 之「装订」环节。
上一步:排列与编目
上游总览:整理九步法
干部人事档案装订
干部人事档案的装订,跟会计档案的”三孔一线”完全是两套东西。会计档案装订之后原则上不再拆封,追求的是”封死”;干部人事档案恰恰相反,它是一副活页夹——每年要往里添材料,添完还要在目录上加行。所以它的装订必须是可拆可增的,而不是钉死的。这个根本差异决定了装具选择、打孔方式、卷夹规格跟其他门类都不一样。
这一篇把组通字〔2012〕28 号里那五组数字讲清楚,再把”2012 年 7 月 1 日”这道分水岭、打孔的手法、装盒上架的朝向、分本分册的界线一并说透。
一、装订在整个流程里的位置
顺序不能乱。正确顺序是:分类 → 排序 → 编类号页码 → 录入(打印目录)→ 装订。很多人图快,先装订再录入,结果一校对就发现问题——名称写错、页数不对、材料放错位置——只能把弹簧签抽出来拆开重来,来回折腾两三次,纸上的孔越打越多。
装订是整条链路里最不可逆的一步。分类错了可以调,目录错了可以重打,但孔打下去就永远在那里。所以装订前必须完成一次完整核对,装订后再核对一次,两次都过才算完。
二、标准依据:组通字〔2012〕28 号
干部人事档案的装订尺寸只有一份权威依据——《关于做好文件改版及干部人事档案有关工作的通知》(组通字〔2012〕28 号)。原文表述如下:
干部人事档案材料和目录采用国际标准 A4 型(297mm×210mm)。材料左边应当留有 25mm 装订边。A4 纸型的干部人事档案材料和目录按照靠左下对齐的方式打 3 孔装订,中间孔距上、下孔(从孔中心算起)83mm,下孔距材料底边 54mm,孔中心距左边沿 12mm,孔直径为 5mm。档案中原有小于 A4 型且已经按照要求装订的档案材料,不需要重新打孔和裱糊。干部人事档案材料转递单统一采用国际标准 A4 纸型。
这段话一共给了六组数字和两条豁免。六组数字下面逐项拆解;两条豁免是”原有小于 A4 且已按要求装订的材料不重新打孔、不重新裱糊”,也就是老材料保持原状,这一点在第四节展开。
三、六组硬指标
| 项目 | 数值 | 怎么用、错在哪 |
|---|---|---|
| 材料与目录规格 | A4 297mm×210mm | 材料本身超出 A4 的要折叠;小于 A4 的托裱或加边。注意是”高×宽”,不是”宽×高” |
| 装订边 | 左侧 25mm | 材料左边缘到正文内容的空白带。装订边不足 25mm 的要加边,不能靠”往里打一点”凑 |
| 孔数 | 3 孔 | 三孔一线。孔位必须成一条垂直线,不能在孔位上画斜线 |
| 中孔与上下孔距 | 83mm(孔中心算起) | 中间孔到上孔中心 83mm、到中孔下孔中心也 83mm。注意是孔中心距,不是孔边缘距 |
| 下孔距底边 | 54mm | 从下孔中心到材料下边缘 54mm。这条决定了整摞材料的下沿必须齐 |
| 孔心距左边沿 | 12mm | 三孔中心线距材料左边缘 12mm,即三孔落在 25mm 装订边内 |
| 孔径 | 5mm | 孔径过小弹簧签穿不进,过大会让材料在签上晃动、孔口撕裂 |
六组数字之间是互相锁定的:25mm 装订边、12mm 孔心距、5mm 孔径,三者决定了孔位一定落在装订边的中线上;83mm 孔距加 54mm 下孔距,决定了打孔机靠尺的位置。只要有一项偏了,整卷孔位就不在一条线上,穿签时材料会错位,翻阅时孔口受力不均、容易撕。
四、2012 年 7 月 1 日:一道不能越过的分水岭
这是决定”哪些材料该动、哪些不该动”的关键时间点。组通字〔2012〕28 号自 2012 年 7 月 1 日起执行,但它不追溯:
| 材料形成时间 | 原规格 | 装订时的动作 |
|---|---|---|
| 2012 年 7 月 1 日以前 | 16 开(约 26cm×18.5cm) | 保持历史原貌。不逐张加边、不重新打孔、不重新裱糊。已经按要求装订过的,原样保留 |
| 2012 年 7 月 1 日以后 | A4 | 按 A4 标准对齐、加边(不足 25mm 时)、打三孔 |
“不逐张加边”这条听起来反直觉——一摞材料有 16 开有 A4,左边参差不齐,怎么能不加边?答案是靠左靠下对齐之后,右边和上边参差是正常的,不需要靠加边把四边凑齐。加边的代价是每张纸都要刷胶贴纸裁切,等于对原件做一次不可逆改造,纸张原始边缘、原有装订孔、折痕这些历史信息全部消失。
档案的价值在于真迹。一套 1980 年代的履历表,纸张泛黄、边缘有原单位的装订孔、右下角有当年的骑缝章——这些都是它能被采信的理由。为了视觉整齐把它托到 A4 纸上,等于把证据变成复制品。
五、装订前的加工:三件事
- 去金属物:订书钉、曲别针、大头针、小夹子全部拆除。金属在库房里氧化生锈,锈迹沿纸纤维扩散,几十年后就是一片褐斑,而且锈点常常正好压在字上。拆的时候用起钉器从背面起,不要硬撕。
- 保持独立,不粘连:同一类材料数量多,不能为了省事整叠糊在一起或缝在一起。粘住了就无法单独抽取、单独复印、单独扫描;数字化时强行分离极易撕毁。常见的错误是把一年的工资表十几张糊成一沓。
- 大折小托:大于 A4 的折叠,折口避开文字和印章;过小的(报到证、派遣证、介绍信存根等)托裱在 A4 纸上。这两项在《整理》的技术加工一节有完整手法对照。
六、对齐:靠左、靠下,不追求四边齐
对齐方向由装订位置决定:左侧是装订线,下边是基准边,所以靠左靠下对齐。这两条边齐了,孔位就能成一条线;右边和上边参差,不影响装订质量。
有些单位采用”右边靠齐、左边再逐张加边”的做法,看起来四边整齐,实际上极其繁琐,而且必然要把 16 开的老材料一张张托到 A4 上——正好违反上一节的豁免条款。正确做法是靠左靠下戳齐,材料小一点也照样能装订上,因为装订边始终在左侧 25mm 处,跟材料宽度无关。
还有一个细节:横版文件(如横排的工资表)的标题行要朝装订侧。横版材料装订后如果要转动 90 度才能读,标题就会跑到装订边对面,阅读时要歪头;更麻烦的是装订孔可能压在表格内容上。所以横版材料在归档前要确认标题行方向,必要时先调整。
七、打孔:一孔一孔打
打孔是整条链路里最不可逆的动作,两个操作要点:
- 一孔一孔打,不要三孔一起压。一次压三孔,受力集中在三个冲头上,材料稍厚就会打偏、卡纸、孔位不齐;单孔依次打,每打一孔都能确认位置,厚材料也不会卡。
- 原有已打孔的材料尽量不要重新打。老材料上的孔位跟 A4 标准不一致是正常的(它们当年按 16 开标准打的),重新打会形成多孔,既影响外观,也让穿签定位失准——签穿过哪个孔、绕过哪个孔,日后翻阅时材料会在新旧孔之间来回移动,旧孔口逐渐撕裂。
打孔的定位方法:把所有需要打孔的材料排在一起、靠左靠下戳齐,从原有档案中取出一份已经打好孔的材料放在最上面当标准,让打孔机的靠尺对准这份标准材料的孔位,再打下面的一摞。这样新打的孔与原有孔自然对齐,不需要逐份量尺寸。
八、穿签与入夹
三孔打完,用不锈钢软弹簧签从最上面一页穿入,穿过全部材料后加上压条,把压条压到位。弹簧签的好处是可增可减:以后某类材料增加,抽出签、插入新材料、重新穿回去即可,不需要拆整卷。
装具选择上有两条底线:不用塑料夹、不用塑料钉。塑料在长期存放中会增塑剂迁移、老化变脆,且不具备档案保护要求的化学稳定性。卷夹和签具应是符合档案保护要求的材质。
九、装盒上架:竖立、脊背朝外
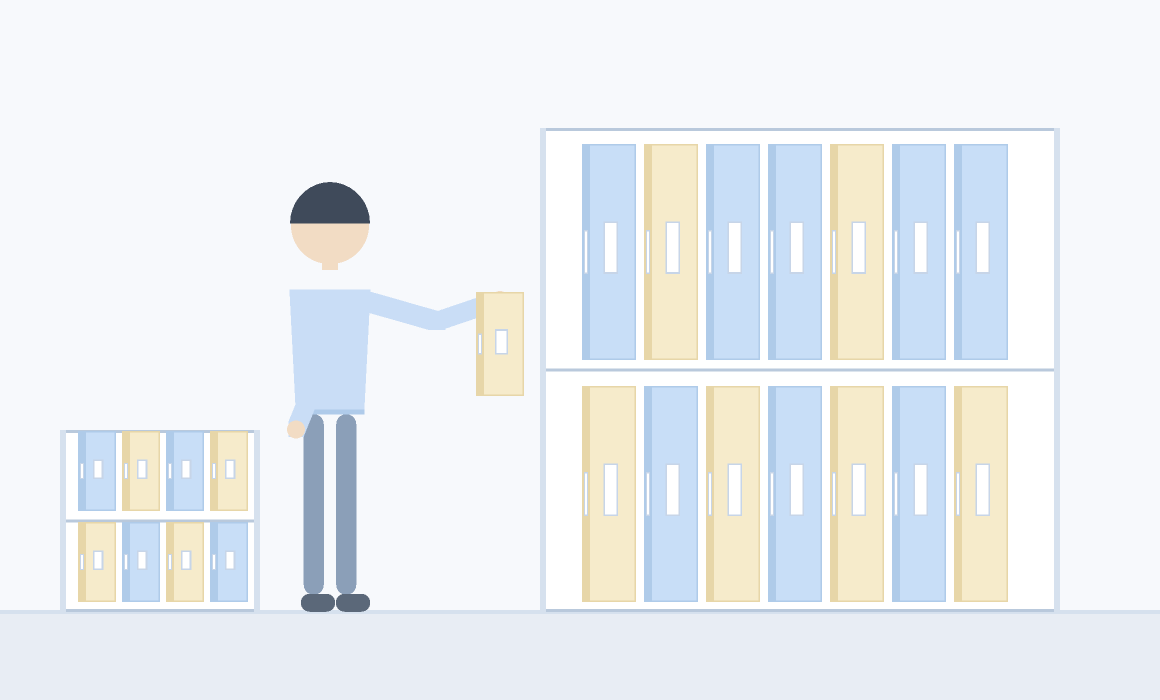
装订完成不等于结束,最后一步是把卷夹放进档案盒、盒放进柜,并且竖着放。
- 竖立,不躺着摞。A4 尺寸的卷夹有足够刚度站住。躺着摞的问题有两个:一是抽中间一盒会带倒一片;二是长期受压,下层卷夹内的材料会被压出折痕,弹簧签受力变形。
- 脊背朝外。卷夹脊背上有标签,写姓名、编号等信息,站立且脊背朝外时,站在柜前一排就能读出全部编号,不用逐盒抽出。这也是为什么脊背标签必须写、必须写清楚。
- 盒面窗口标姓名与编号。档案盒正面一般有透明小窗口,插入标注姓名、编号的标签卡;脊背同样要标注。两处都标,取盒时从正面能认、在架上从侧面能认。
十、分本与分册
分本和分册是两件事,容易混。
分本指正本与副本。条例第二十二条规定干部人事档案分为正本和副本,副本由正本主要材料的复制件构成,正本材料变更时副本相应变更。正本内容最全,由主管部门保管;副本按需建立,一般由协管部门保管。整理时以正本为准,副本按正本主要材料清单对应整理。
分册指一个人的材料太多、一册装不下,拆成两册或几册。分册有三条硬规则:
| 项目 | 规则 |
|---|---|
| 分册界线 | 约 200 页、厚度约 5cm 可分为两册;约 350 页、厚度约 7.5cm 可分为三册,依次类推 |
| 同类不跨册 | 同一类材料必须完整落在一册内,不能一类材料一半在第一册、一半在第二册 |
| 分册形式 | 腰斩式:从中间一分为二,适用于各类材料数量大体均衡;专类式:把材料特别多的某一类单独成册;专题式:把某一类中某一问题的材料集中成册 |
| 卷夹厚度 | 常用 25mm、35mm、45mm 三种规格,按实际厚度选用;过薄用厚夹会让材料在夹内晃动,过厚用薄夹则夹不上 |
十一、装订后必须核对一遍
装订完成后,还有一道不能省的动作:拿打印出来的目录跟实体逐项对。核对三栏——材料名称、材料形成时间、页数——任一项对不上,立即改正;改不动就拆开重来,不能带着错误入库。
为什么装订后还要再核对一次?因为装订过程中材料会移动、会重新排、会漏页。装订前的核对保证”目录写对了”,装订后的核对保证”装进去的顺序和目录一致”。两道关都过,这一卷才算合格。
十二、常见问题
问:孔打歪了能不能补打?
不建议。补打会形成多孔,材料在签上会沿新旧孔之间滑动,孔口逐渐撕裂;而且多孔在验收时一眼可见,属于返工项。正确做法是重做定位:取出标准材料重新对准靠尺,把这一摞重新排齐后一次打好。已经打歪的个别材料,可以按”原有已打孔材料不重复打孔”的原则处理,即保留原孔、随大流穿签。
问:材料不足 A4,左边装订边不到 25mm,怎么办?
加边:在左侧背面粘贴一条与材料同质的纸条,把装订边补足到 25mm,再打孔。注意加边的目的是满足 25mm 装订边,不是把整张纸托成 A4。2012 年 7 月 1 日以前形成的 16 开材料属于豁免范围,不需要加边。
问:卷夹应该选多厚?
按材料的实际厚度选,常用规格是 25mm、35mm、45mm。判断方法:把材料压实后量厚度,选比实测厚度略大一号的夹子,留出后续增补空间。夹子过厚材料会晃,过薄夹不上、强行压会压出折痕。
问:装好的档案能不能平放?
不建议。应竖立排架、脊背朝外。平放摞压会导致下层材料受压变形、弹簧签受力弯曲,且抽取中间一盒时会带倒相邻档案。
问:装订完成后发现材料放错了类,必须拆卷吗?
如果错放的材料在卷内位置靠后、且不影响其他材料的连续编号,可以只调整局部:抽出该份材料、移到正确类的位置、重编该类的顺序号与页码、在目录上对应修改。但若涉及多个类别的位置变动,还是要拆开重装——局部修补留下的编号跳跃比拆卷更难解释。
问:正本和副本要分别装订成册吗?
要。正本与副本是两个独立的卷(或卷组),分别装订、分别编目、分别保管。副本内容少于正本,但装订规格、打孔尺寸与正本完全一致。
继续往下看:打孔之前先得把顺序排对、把目录编出来,见《干部人事档案排列与编目》;从鉴别到装订的完整九步见《干部人事档案整理》;哪些材料该进卷见《干部人事档案收集》;目录与登记表的格式问题可对照《档案记录表单怎么填》。
十三、参考来源
- 《关于做好文件改版及干部人事档案有关工作的通知》(组通字〔2012〕28 号)——A4 规格、25mm 装订边、三孔规格与豁免条款
- 《干部人事档案工作条例》(2018 年 11 月中共中央办公厅印发)第二十二条(正本与副本)、第二十九条(整理与归档时限)
- 《干部人事档案整理工作细则》
- 各地组织部门干部人事档案业务培训公开讲义中关于装具选择、打孔手法、装盒上架的口径
口径提醒:六组装订数值以组通字〔2012〕28 号原文为准。本文所述卷夹厚度规格与分册页数界线属于实务通行做法,具体以本单位上级主管部门的规定为准。
引用与转载说明
本文《干部人事档案装订》为元泰数据(ytshuju.cn)原创整理。文中引用的国家标准、行业标准条文,著作权归原发布机构所有,可自由引用。
本站编写的整理说明、判定口径、对照表格、示例档号与逐条拆解,著作权归元泰数据所有。转载、引用或摘编请注明出处「元泰数据(ytshuju.cn)」并保留原文链接,不得删除本声明或整段搬运。批量转载、接口调用、课程与出版物采用等商业用途,请通过售前售后咨询取得书面授权。
原文链接:https://www.ytshuju.cn/cadrearchives-zhuangding/
本站内容仅供参考,档案业务的具体执行以现行标准原文及本单位三合一制度为准。
还有问题想问?
扫码加入元泰售前服务群,顾问 1 对 1 解答档案整理规范、软件功能与部署方案。
企业微信扫码入群,长期有效;群内提供整理模板与操作答疑。
 微信扫码入群